Pêçên Makîneyê yên Qeflên Sar-Şêwekirî yên Rastîn ji bo Komkirina Girêdana Bi Têl


Tabloya Parametreyên Teknîkî
| Parametre | Vebijarkên Berdest |
|---|---|
| Mal | pêçên makîneyê |
| Pêvajoya Hilberînê | Serlêdana sar + gerandina têlan |
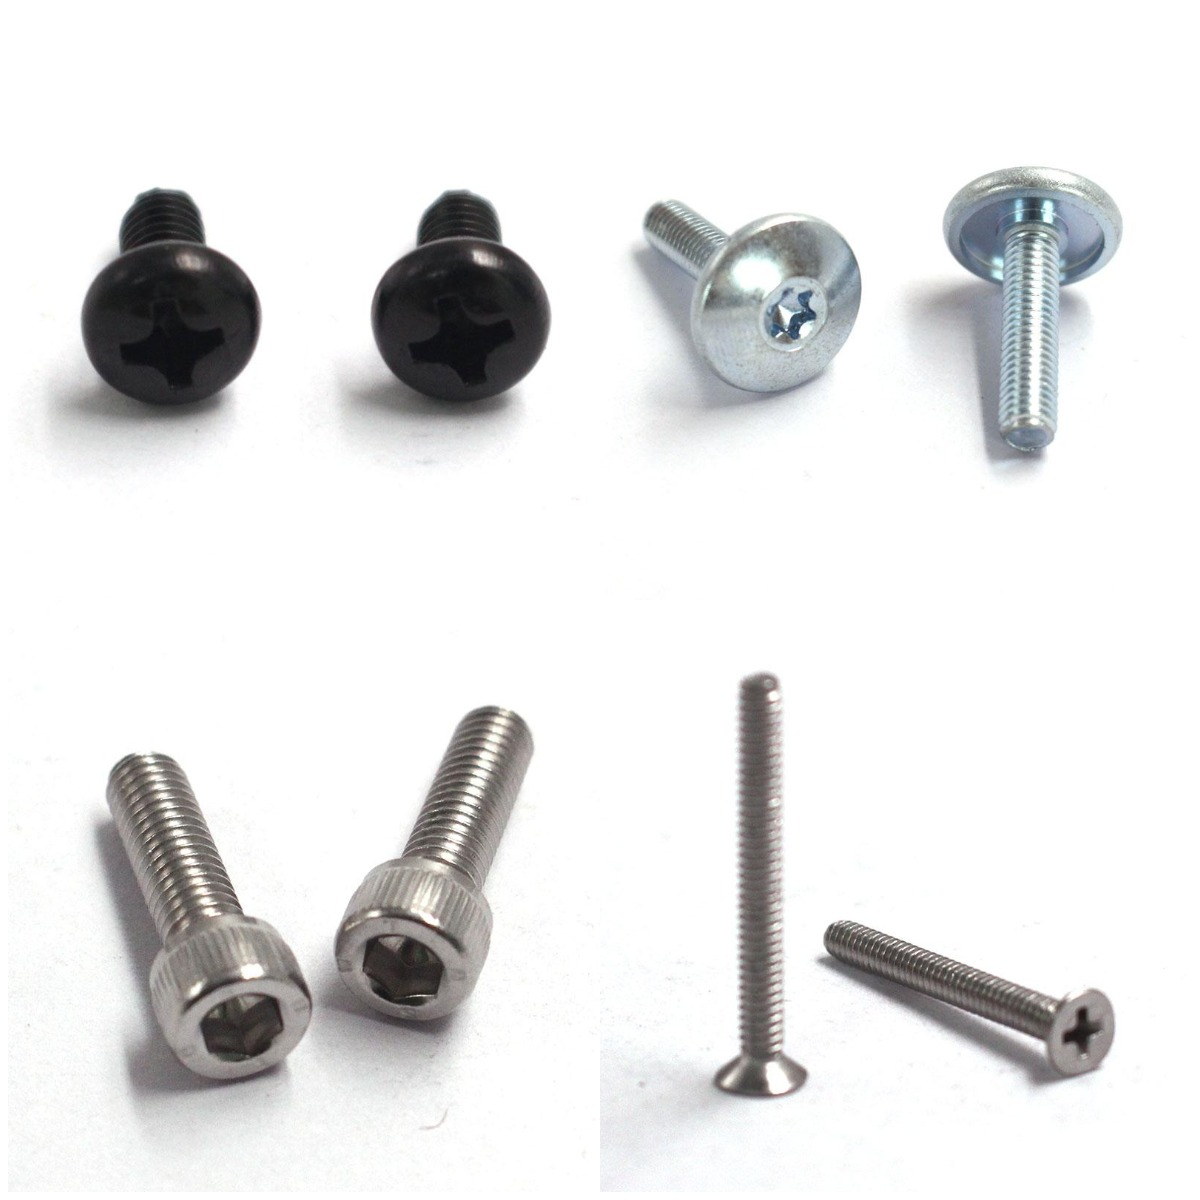
| Şêwazên Serî | Serê panê, serê dûz ê countersunk, qapaxa soketê, serê şeşalî, serê fermê |
| Cureyên Ajotinê | Phillips, soketa şeşalî, torx, pozi, qulkirî |
| Materyal û Hêz | Pola karbonê (pola 4.8 /8.8 /10.9), 304 SS (A2‑70), 316 SS (A4‑80), sifir |
| Dermankirina Rûyê | Bi zînko hatiye pêçandin, oksîda reş, bi nîkel hatiye pêçandin, qedandina zengarnegir a pasîfkirî |
| Standarda Têlê | Metrîk DIN‑ISO, UNC / UNF împeryal |
| Mezinayî | Metrîk M1.0‑M12; mezinahîyên qismî yên înç, bi nexşe / nimûneyê xwerû |
| Pêdiviya bingehîn | Pêdivî ye ku bi qulika pêş-tapkirî an gwîza hevberdanê ve were hevber kirin |
Taybetmendiyên Hilberîn û Performansê yên Mepêçên makîneyê
1. Hunera serjêkirina sar û pêçandina têlan
Giştpêçên makîneyêLi şûna têlên birrîn, têlên şekildana sar û gêrkirinê bikar bînin. Gerandin dendika rûyê têlan baştir dike, berxwedana birînê zêde dike û ji xirrandinê dûr dikeve, ku ev yek ji bo makîneyên pêçandina otomatîk ên bi leza bilind baş dixebite.
2. Kontrola toleransa têlan a hişk
Rîs di bin rêjeya toleransa standard de têne kontrol kirin. Ev di dema komkirina girseyî de xetera rîsên xaçerêyî kêm dike. Ji bo fermanên dubare yên demdirêj, guheztina komên tevlihev garantî ye.
3. Lihevhatina nerm a pileya-bi-jîngehê
Cureyên cûda yên materyalan bi awayên cûda li hember bar û şert û mercên hawîrdorê bertek nîşan didin. Tabloya referansa bilez a li jêr alîkariya kirrûbiran dike ku guncaw hilbijêrin.pêçên makîneyê:
表格
| Asta Materyal | Rewşa Xebatê ya Tîpîk |
|---|---|
| 4.8-8.8 pola karbonêpêçên makîneyê | Komkirina elektronîk û kabîneyê ya hişk û barkirina giştî ya hundirîn |
| 10.9 pola karbonê ya bi hêza bilindpêçên makîneyê | Çarçoveyên mekanîkî yên barkirina navîn-bilind, kombûnên meyldarê lerizînê |
| 304 pola zengarnegirpêçên makîneyê | Jîngehek hundirîn a şil, bi gelemperî ya peravê bê spreya xwê |
| 316 pola zengarnegirpêçên makîneyê | Spreya xwêya giran, li derve, alavên li kêleka deryayê |
| Tûncpêçên makîneyê | Girêdana termînala rêber a herika kêm |
4. Lihevhatina pîvanî ya dostane ji bo otomatîkkirinê
Her lot ji bo pîvana serî, pîvaza têl û qalîteya rûyê vekolîna nimûneyan dimeşîne. Geometrîya hevgirtî pêşî li asêbûna di nav rêlên xwarinê yên bi tornavê otomatîk de digire, û frekansa rawestandina xetê li atolyeyên hilberîna girseyî kêm dike.
Piştgiriya Çêkirina Taybet
Dema ku kataloga standardpêçên makîneyênikare hewcedariyên taybetî yên projeya we bicîh bîne:
Pirsên Pir tên Pirsîn
Q1 Ma nepêçên makîneyêtêla pêçayî an têla birîn?
A:Hilberîna me ya birêkûpêkpêçên makîneyêJi bo performansa mekanîkî ya çêtir, pêvajoya pêçandina têlan bikar bînin.
Q2 Qutîyek ji pola karbonê ya bi hêza bilindpêçên makîneyêrasterast li derve were bikar anîn?
A:Nayê pêşniyarkirin. Versiyonên ji pola karbonê hewceyê pêçandina parastinê ne; ji bo senaryoyên spreya xwê ya li derve pola zengarnegir a 316 hilbijêrin.pêçên makîneyê.
Q3 Ya xwe bikepêçên makîneyêalavên pêçandina otomatîkî guncan in?
A:Belê, toleransa pîvanek teng piraniya xetên civîna xwarinê ya otomatîkî ya standard piştgirî dike.
-
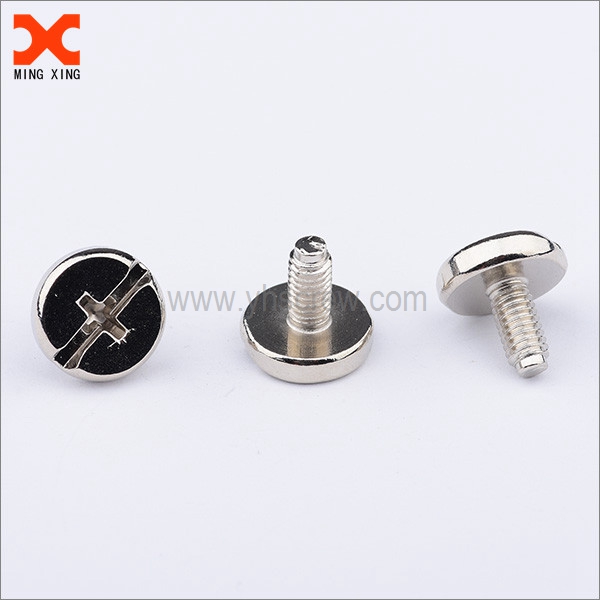
10-24 vîdên makîneyê yên serê mezin ên ji pola zengarnegir...
-
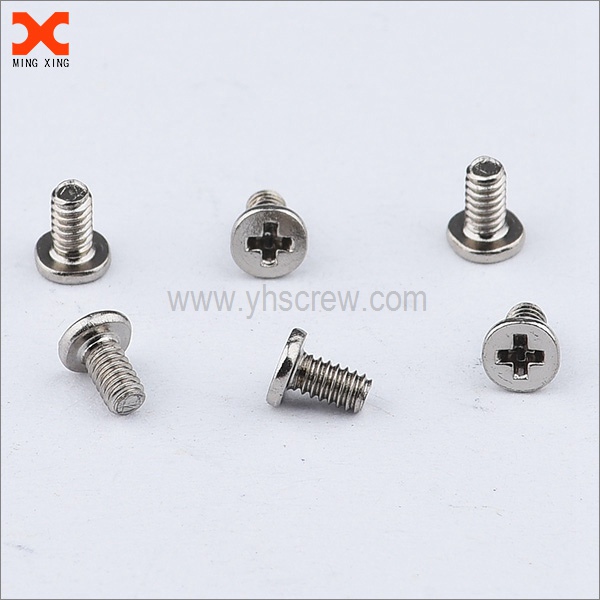
1.4 vîdên makîneya mînyaturî yên Phillips ji bo mobîl ...
-
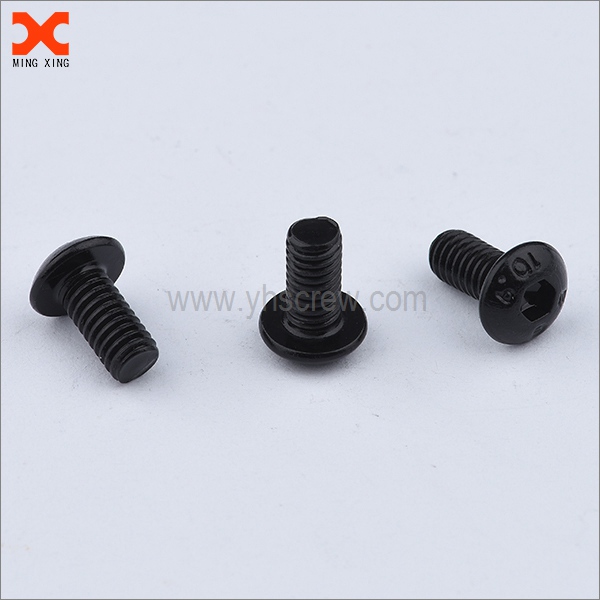
Vîdyoyên makîneyê yên xwerû yên serê truss pola 10.9
-
Panê semsê ya ajotinê ya phillips a ji pola zengarnegir a 18-8 ...
-

Makîneya torx a serê panê ya metrîk a polayê zengarnegir 316 ...
-

Vîdyoyên makîneya taybet ên serê şûştinê yên 4 mm
-
Makîneya serê tepsiyê ya 6-32 metrîk din 7985 phillips ...
-
Pêşkêşvanê vîdên makîneyê yên oksîda reş ên serê torxê 8-32
-
8-32 serê dûz Phillips dirêj makîneya pêveka screw ...
-
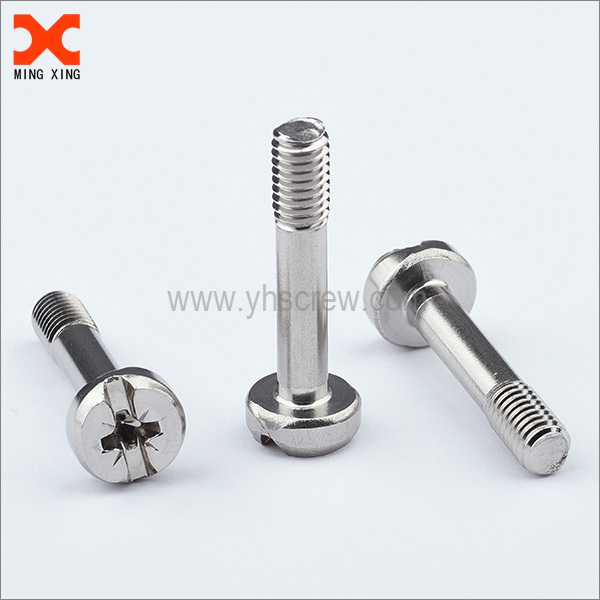
Makîneya çapkirinê ya serê panê ya A2 A4 Phillips û slotted ...
-
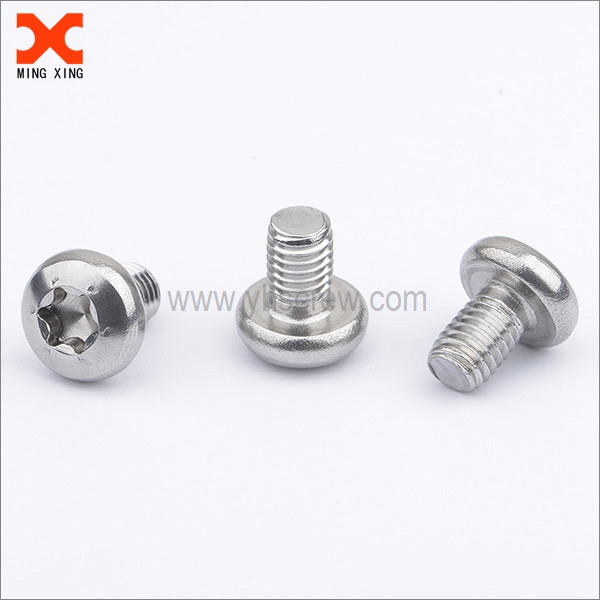
Makîneya torx a metrîk a serê panê ya pola zengarnegir A4-80 ...
-
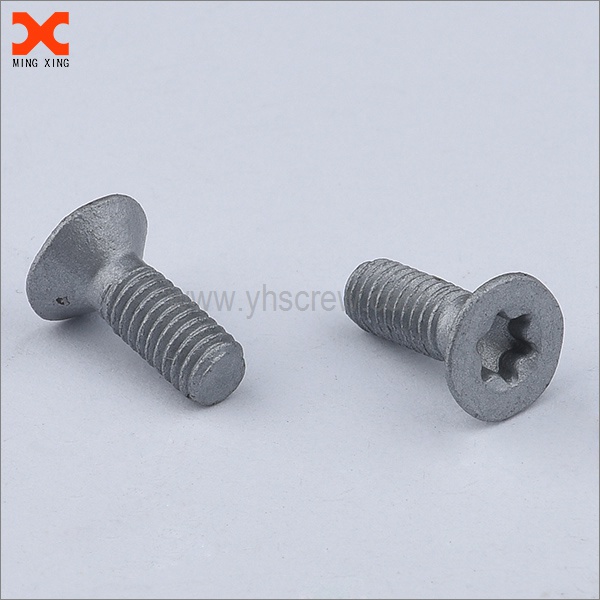
Makîneya taybet a serê dûz a torxê ya dijî-korozyonê ...
-
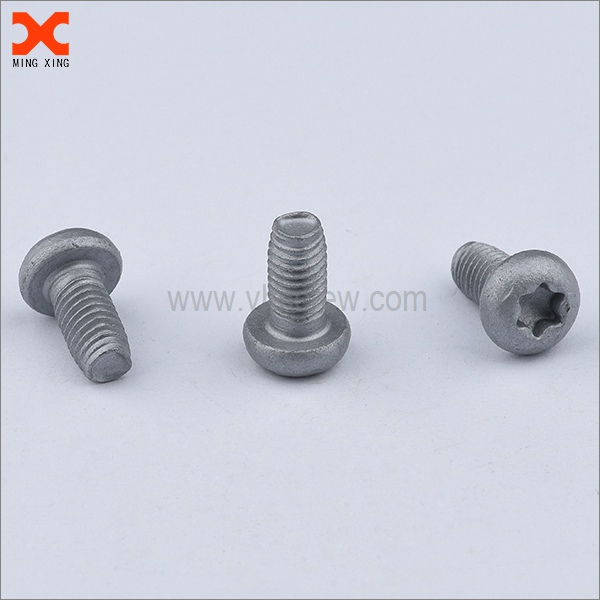
Pêşkêşvanê vîdên makîneyê yên torxê yên serê panê yên dijî-zingarê
-

Vîska Makîneyê ya Xaçerê ya Serê Panê ya Nîv-Thread a Reş
-
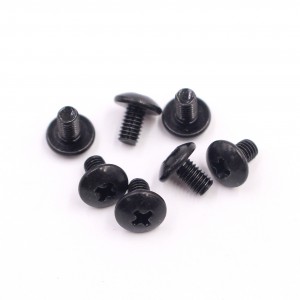
vîda makîneyê ya serê phillips a oksîda reş
-
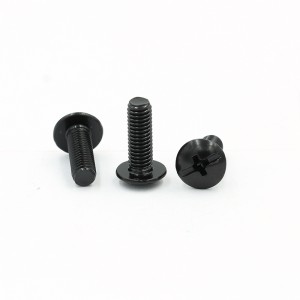
makîneya serê truss a nîkelkirî ya reş ...